Per un ingegnere che specifica le interconnessioni, un responsabile degli approvvigionamenti che acquista gabbie per cuscinetti o un progettista di prodotto che ottimizza la dissipazione del calore, le parti stampate in rame spesso rappresentano una convergenza di prestazioni e producibilità che pochi altri tipi di componenti possono eguagliare. La sfida non è se il rame possa essere stampato, ma come selezionare la lega giusta, definire le tolleranze in grado di bilanciare costi e funzionalità e porre ai fornitori le domande giuste prima di tagliare il primo strumento.
Cosa sono le parti per stampaggio in rame?
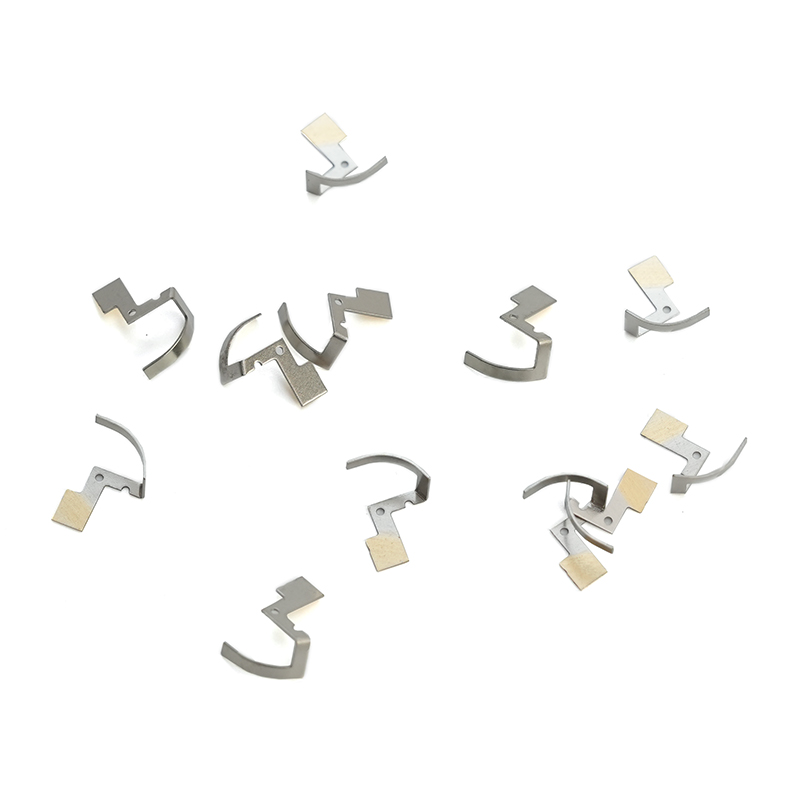
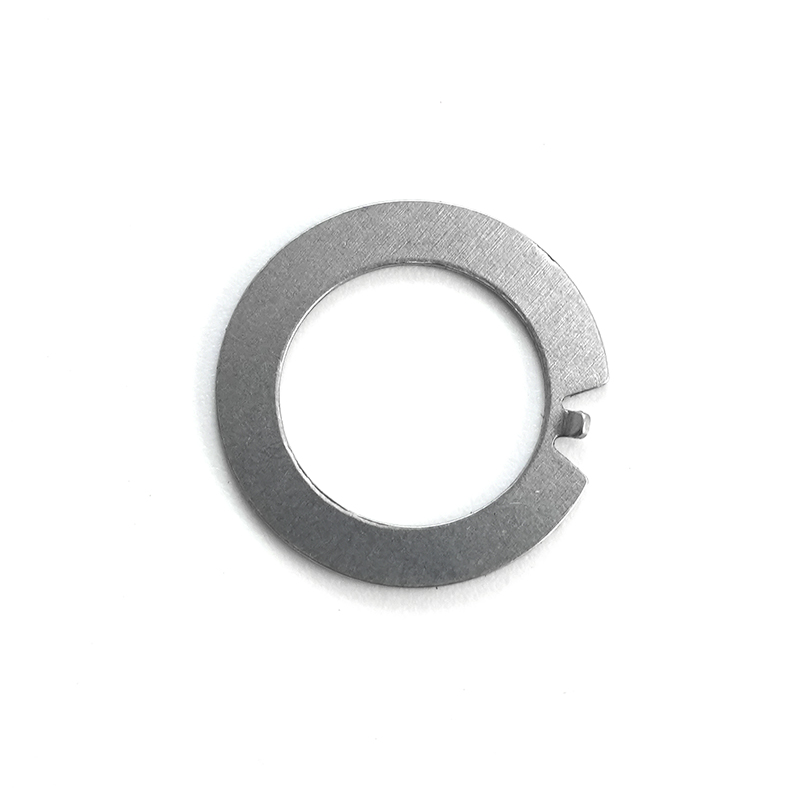
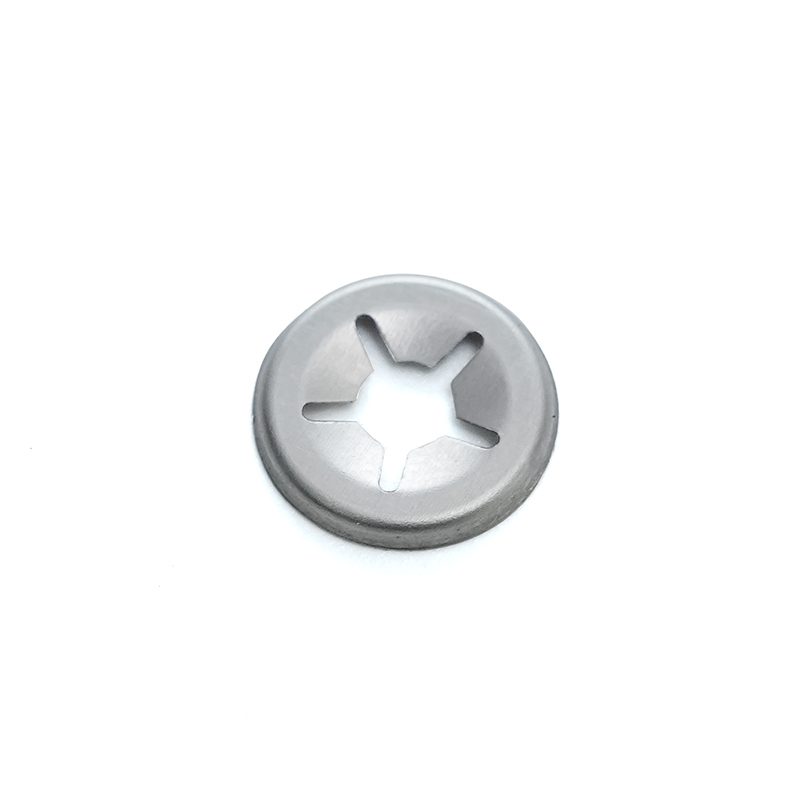
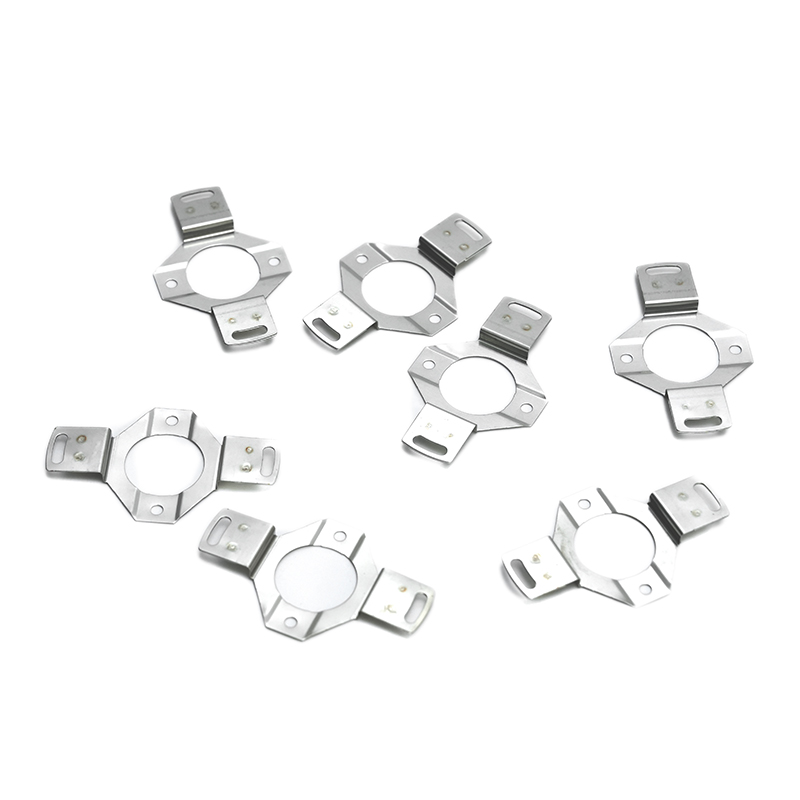
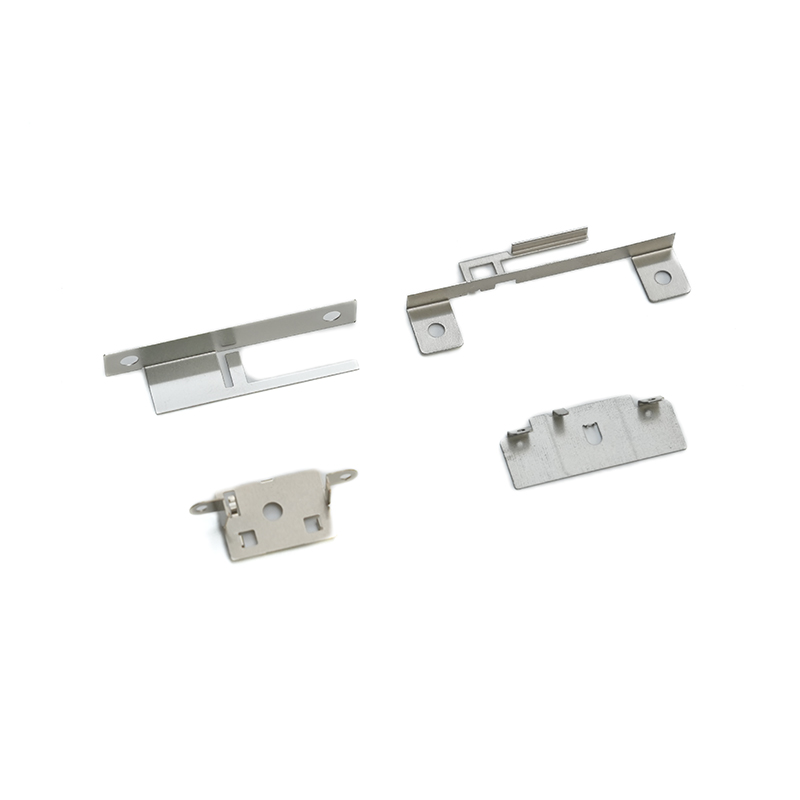
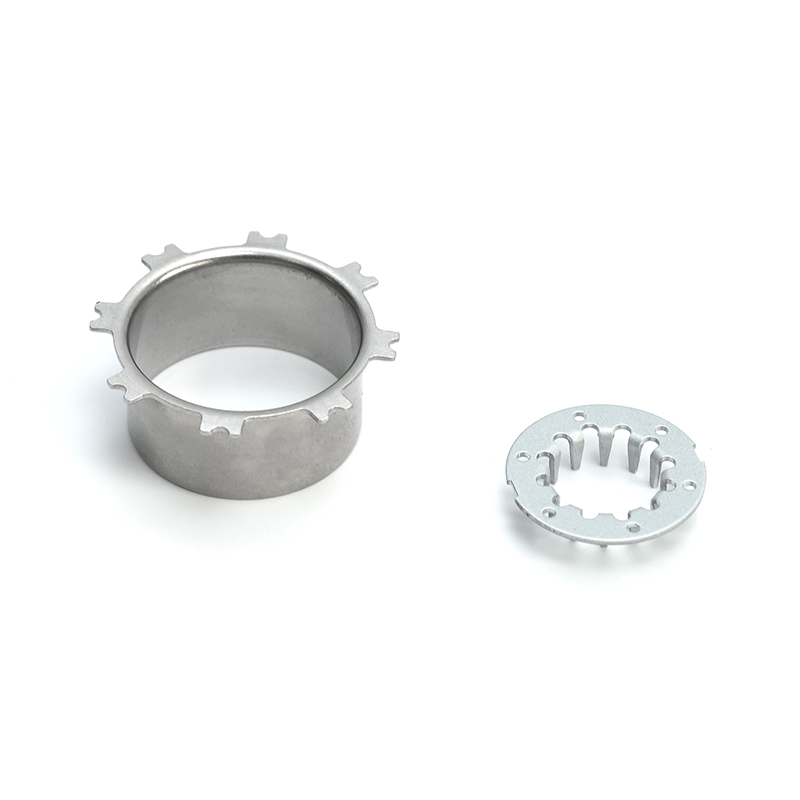
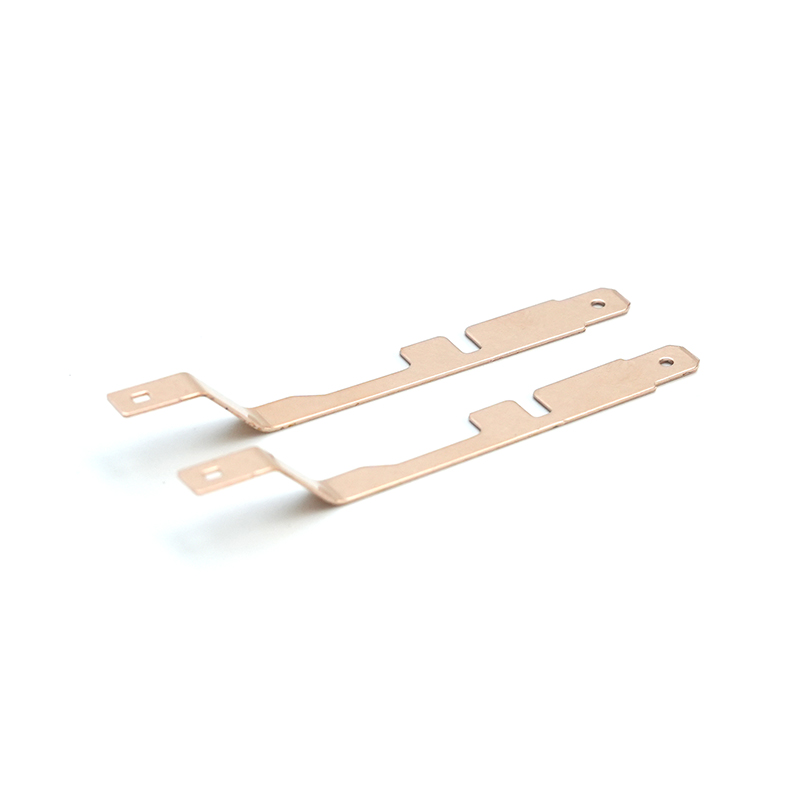
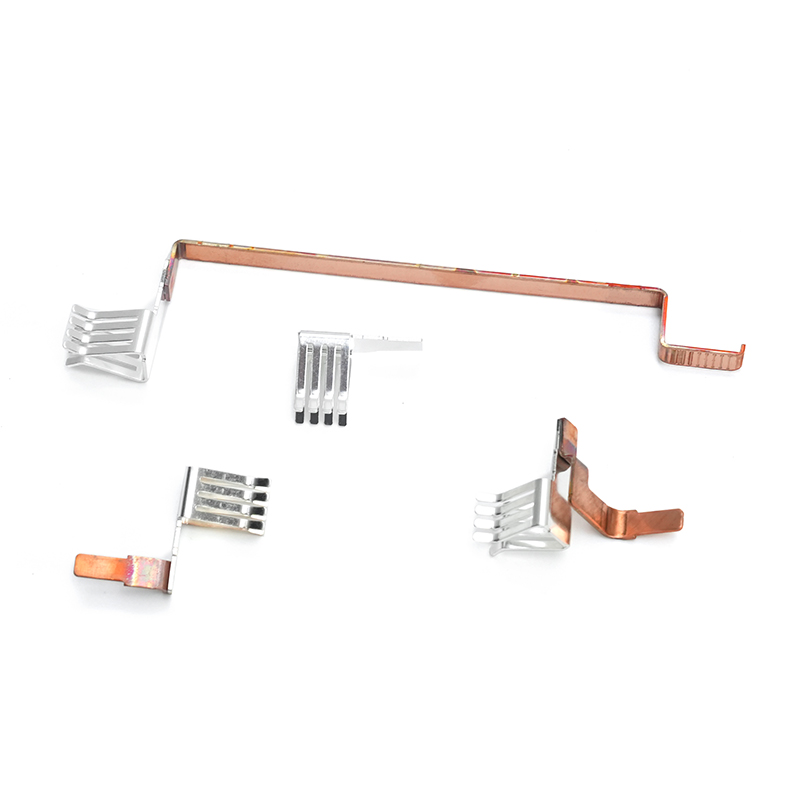
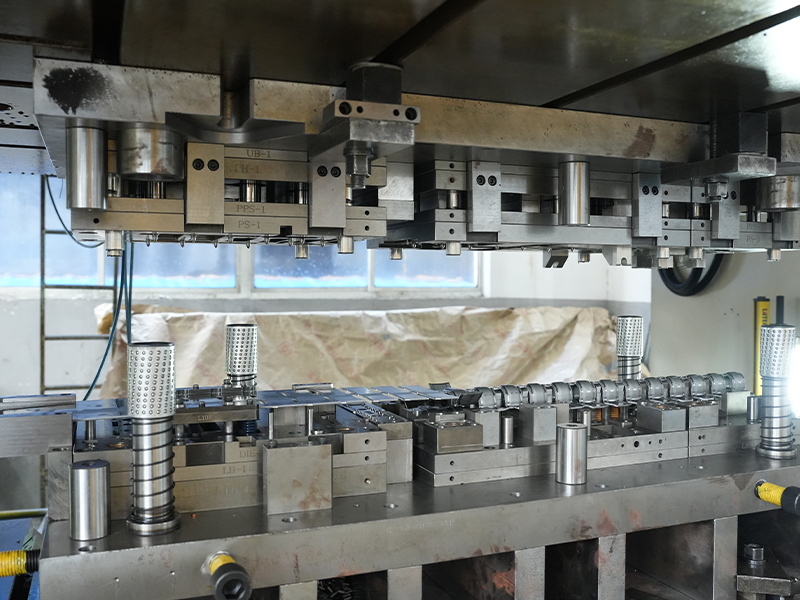
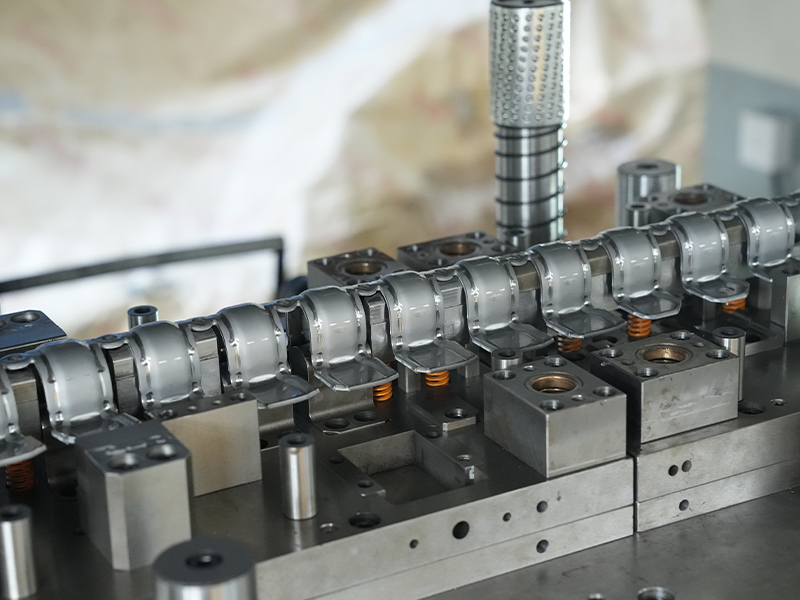
Parti stampate in rame sono componenti metallici di precisione prodotti alimentando nastri di rame o leghe di rame attraverso uno stampo progressivo o composto ad alto tonnellaggio. Il nastro viene tranciato, forato, piegato, trafilato e coniato in una sequenza di stazioni, spesso a velocità superiori a 200 colpi al minuto. Il risultato è una parte a forma di rete che soddisfa severi requisiti dimensionali con una lavorazione secondaria minima, fondamentale nelle applicazioni elettriche, automobilistiche e industriali ad alto volume.
Panoramica del processo
La sequenza di produzione inizia con il nastro di rame, tipicamente di spessore compreso tra 0,05 mm e 3,0 mm, alimentato da una bobina in una pressa. Uno stampo progressivo esegue più operazioni in un'unica corsa. La natura continua del processo consente una ripetibilità costante da parte a parte e supporta volumi annuali da 100.000 a decine di milioni di pezzi. I passaggi chiave includono il pilotaggio per un allineamento preciso, la tranciatura del profilo esterno, la formatura di caratteristiche come raggi o rilievi e la separazione della parte finita dal supporto. Gli strumenti avanzati integrano sistemi di rilevamento e visione integrati per rilevare le deviazioni in tempo reale.
Perché scegliere il rame?
La conduttività elettrica del rame (fino al 100% IACS per i gradi puri) lo rende il materiale preferito per i componenti che trasportano corrente. La sua conduttività termica, circa 20 volte quella dell'acciaio inossidabile, allontana il calore dalle giunzioni sensibili dei moduli di potenza e dei gruppi LED. Inoltre, il rame offre una resistenza naturale alla corrosione senza la necessità di placcature protettive in molti ambienti interni, e la sua elevata duttilità consente la formazione di forme complesse che creerebbero materiali meno malleabili. Rispetto all'alluminio, le parti stampate in rame eliminano il rischio di corrosione galvanica se accoppiate con conduttori in rame e riducono le modalità di guasto della terminazione durante il ciclo di vita del prodotto.
Scegliere la giusta lega di rame
La selezione di una lega è la decisione più importante nel processo di specifica. I fattori elettrici, meccanici, termici ed economici devono essere valutati rispetto all'ambiente operativo previsto. Le tre famiglie di rame stampato più comunemente (rame puro, ottone e bronzo fosforoso) presentano ciascuna un profilo di compromesso distinto.
Rame puro, ottone, bronzo fosforoso
| Lega | Conduttività (%IACS) | UTS tipico (MPa) | Duttilità | Vantaggio primario |
|---|---|---|---|---|
| C11000 (Rame ETP) | 100 | 220–310 | Eccellente | Massima conduttività elettrica/termica |
| C26000 (Cartuccia Ottone) | 28 | 310–580 | Bene | Lavorabilità e bilancio dei costi |
| C51000 (bronzo fosforoso) | 15 | 470–690 | Moderato | Resistenza a fatica e proprietà delle molle |
Il rame puro (C11000) non ha eguali per sbarre collettrici, contatti di distribuzione dell'alimentazione e dissipatori di calore dove è richiesta una caduta di tensione minima o il massimo trasferimento termico. Tuttavia, il suo basso carico di snervamento ne limita l'uso nei contatti caricati a molla. L'ottone (C26000) offre un equilibrio favorevole tra resistenza, resistenza alla corrosione e costo inferiore delle materie prime, rendendolo ideale per connettori, terminali e raccordi industriali decorativi. Il bronzo fosforoso (C51000) fornisce la migliore combinazione di proprietà della molla e resistenza alla fatica, su cui si fa affidamento ogni anno in miliardi di molle per contatti elettrici e dita di schermatura EMI. La capacità di questa lega di mantenere la forza di contatto per migliaia di cicli di accoppiamento la rende indispensabile nei connettori e negli zoccoli dei relè.
Fattori di selezione dei materiali
Oltre alla conduttività e alla resistenza, la matrice di selezione dovrebbe includere la formabilità (limitazioni del rapporto R/t), la resistenza al rilassamento delle sollecitazioni a temperature elevate e la compatibilità con i successivi processi di placcatura o saldatura. Per un'aletta del dissipatore di calore della CPU, dominano la diffusività termica e la facilità di saldatura; per una gabbia per cuscinetti, la resistenza alla fatica sotto carico ciclico e la compatibilità con l'olio hanno la priorità. Iniziare con la modalità di guasto dominante nell’applicazione (surriscaldamento elettrico, frattura meccanica o corrosione) restringe rapidamente il campo delle leghe e impedisce specifiche eccessive che fanno aumentare i costi dei materiali.
Considerazioni sulla progettazione e sulla produzione
Anche la scelta ottimale della lega non riuscirà a garantire resa e qualità se la geometria della parte ignora i fondamenti della deformazione della lamiera. Una collaborazione tempestiva tra il progettista e il fornitore di stampi può ridurre i tempi di consegna degli utensili ed evitare costosi guasti sul campo.
Raggio di curvatura e ritorno elastico
Un raggio di curvatura interno minimo pari allo spessore del materiale è un punto di partenza sicuro per la maggior parte delle leghe di rame, ma raggi più stretti sono realizzabili nei materiali ricotti con la direzione della grana orientata favorevolmente. Il ritorno elastico, ovvero il recupero elastico che provoca l'apertura dell'angolo di piegatura dopo la retrazione del punzone, deve essere compensato nella geometria dell'utensile. Le leghe di rame presentano tipicamente un ritorno elastico inferiore rispetto all'acciaio inossidabile, tuttavia il bronzo fosforoso può richiedere angoli di piegatura compresi tra 2° e 6° a seconda dello stato d'animo. La previsione del ritorno elastico utilizzando la simulazione degli elementi finiti riduce le iterazioni di prova e garantisce la stabilità dimensionale nel lotto di bobine.
Tolleranze e controllo di precisione
Lo stampaggio progressivo può normalmente mantenere tolleranze dimensionali di ±0,05 mm su caratteristiche critiche, con limiti più ristretti ottenibili tramite stazioni di coniatura o rasatura all'interno dello stampo. I requisiti relativi a dimensioni dei fori, distanza primitiva e planarità devono essere rivisti rispetto a standard di settore come ISO 2768. Per le gabbie per cuscinetti in rame a pareti sottili, ad esempio, il mantenimento di uno spessore di parete costante e di una concentricità entro 10 µm determina il bilanciamento dinamico della gabbia e il livello di rumore nelle applicazioni con motori di precisione. Un fornitore con progettazione interna degli utensili e capacità di rettifica CNC è in una posizione migliore per mantenere microtolleranze su milioni di colpi.
Finitura e post-trattamento superficiale
Molti pezzi stampati in rame vengono utilizzati così come formati, facendo affidamento sulla resistenza alla corrosione nativa. Quando è richiesta protezione o saldabilità aggiuntiva, vengono applicate finiture elettrolitiche in stagno, argento o nichel utilizzando processi di placcatura selettiva o globale. Trattamenti di passivazione e rivestimenti anti-ossidazione sono comuni per i componenti in ottone destinati ad ambienti visibili o difficili. Il fornitore dello stampaggio deve convalidare l'adesione della placcatura attraverso test di shock termico e misurare lo spessore del rivestimento in microsezioni.
Applicazioni tipiche delle parti stampate in rame
La versatilità dei componenti in rame stampato si riflette nella loro presenza in tutti i settori, dalle interconnessioni di chip su scala nanometrica ai quadri industriali per carichi pesanti. I seguenti esempi rappresentano applicazioni di alto valore in cui le proprietà del rame consentono direttamente le prestazioni del prodotto.
Componenti Elettrici ed Elettronici
Oltre il 60% del consumo di rame stampato finisce nella distribuzione elettrica e nell'interconnessione elettronica. Ogni anno vengono prodotti miliardi di morsettiere, clip per fusibili, fascette di terra e schermature EMI/RFI. I contatti stampati in bronzo fosforoso costituiscono la spina dorsale dei connettori modulari e dei lettori di smart card, dove la forza di inserimento costante e l'affidabilità a lungo termine non sono negoziabili.
Cuscinetti automobilistici e industriali
Gli stampati in leghe di rame svolgono un ruolo fondamentale ma spesso invisibile nelle apparecchiature rotanti. Le gabbie dei cuscinetti in rame a pareti sottili trattengono gli elementi volventi nei cuscinetti dei motori elettrici ad alta velocità, combinando leggerezza ed eccellente compatibilità con i lubrificanti. I cappucci antipolvere dei cuscinetti e i fermi della guarnizione in ottone proteggono dalla contaminazione mantenendo una precisa posizione assiale. Questi componenti devono resistere alle forze centrifughe, ai cicli termici da -40 °C a 150 °C e a milioni di cicli di rotazione senza deformarsi.
Soluzioni di gestione termica
Dalle alette del dissipatore di calore della CPU alle piastre base dei semiconduttori di potenza, le parti in rame stampato forniscono il percorso termico necessario per mantenere le temperature di giunzione entro limiti operativi sicuri. Gli array di alette in rame ritagliate o stampate offrono un'elevata superficie e una bassa caduta di pressione sul lato aria, fondamentali per il raffreddamento dei server. La capacità di stampare geometrie complesse di alette e quindi saldarle o brasarle su tubi di calore dimostra la gamma di processi complementari che un fornitore di stampaggio competente può coordinare.
Approvvigionamento di parti per stampaggio in rame: una lista di controllo per l'acquirente
Un pacchetto RFQ ben preparato accelera la precisione dei preventivi e rivela la profondità tecnica di un fornitore prima che vengano effettuati investimenti in attrezzature. Le sezioni seguenti descrivono quali informazioni compilare e come valutare la competenza di produzione.
Cosa preparare prima di richiedere un preventivo
- Disegno 2D dettagliato e modello CAD 3D: Includere tutte le quote, le tolleranze e i riferimenti critici.
- Specifica del materiale: Grado della lega, stato d'animo (ad es. H02, H04) ed eventuali certificazioni del fornitore preferito.
- Volume annuale e cadenza di consegna: Quantificare se la parte è un articolo a esecuzione costante o una domanda basata su un progetto a picchi.
- Requisito di finitura superficiale: Specificare se il rame nudo è accettabile o se si applicano limiti di placcatura, passivazione o residui di pulizia.
- Ambiente applicativo: L'intervallo di temperature operative, l'esposizione a sostanze chimiche e i materiali delle parti accoppiate rivelano rischi latenti che influenzano la scelta dei materiali e della placcatura.
Verifica di qualità e certificazioni
Un fornitore competente di stampaggio del rame dimostrerà il controllo statistico del processo attraverso indici di capacità del processo (Cpk ≥ 1,33 per caratteristiche critiche) e manterrà un sistema di gestione della qualità certificato ISO 9001. Per i componenti di sicurezza di livello automobilistico, la certificazione IATF 16949 aggiunge un ulteriore livello di prevenzione dei difetti e tracciabilità. I certificati dei materiali in entrata devono dimostrare la conformità alla norma ASTM B152 o equivalente e la tracciabilità del lotto fino allo stabilimento è un'aspettativa standard. I rapporti di ispezione del primo articolo contenenti il layout dimensionale completo, le misurazioni della conducibilità e la sezione trasversale micrografica dei bordi stampati forniscono prove oggettive della maturità del processo.
Valutazione delle capacità del fornitore
Oltre al prezzo per pezzo, valuta l'ampiezza della progettazione e produzione interna di utensili, la gamma di tonnellaggio della pressa (in genere da 25 a 400 tonnellate per lo stampaggio del rame) e le operazioni secondarie come maschiatura, rivettatura o ispezione ottica automatizzata. Un fornitore che progetta i propri stampi progressivi e mantiene un database storico degli utensili può reagire più rapidamente alle modifiche di progettazione e pianificare in modo proattivo la manutenzione degli utensili. Cerca un'esperienza documentata nella produzione di gabbie per cuscinetti in rame a pareti sottili, alette complesse di dissipatori di calore o strisce di contatto continue in bronzo fosforoso: queste applicazioni richiedono una conoscenza approfondita dei materiali e un controllo del processo che mancano alle aziende di stampaggio generiche.
Lo stampaggio di precisione del rame si trova all'intersezione tra scienza dei materiali, ingegneria degli utensili ed economia della produzione in serie. Ancorando la specifica al requisito funzionale dominante e ponendo tempestivamente ai fornitori domande dettagliate sul processo, i team di progettazione e approvvigionamento possono garantire componenti che soddisfano gli obiettivi prestazionali senza sovrapprezzi di costi nascosti. I migliori risultati nello stampaggio del rame provengono da partnership di progettazione e produzione in cui l'esperienza del fornitore in materia di materiali e attrezzature viene coinvolta dalla fase di ideazione in poi.