简体中文
NOTIZIA
Casa / Notizia / Notizie del settore / Progettazione progressiva dello stampo: processo, layout della striscia, tolleranze e costi di attrezzaggio

Un ingegnere invia la stampa di una parte per una staffa in acciaio inossidabile che verrà posizionata vicino a un turbocompressore in una nuova piattaforma di veicolo. Il volume previsto è di 400.000 pezzi all'anno e un foro di montaggio deve avere una tolleranza di /-0,05 mm. Nel giro di pochi giorni, il fornitore di attrezzature risponde con un layout di striscia che mostra come il materiale in bobina verrà forato, rifilato, formato e tagliato nella staffa finita a circa 250 colpi al minuto. Questa risposta è il punto in cui la progettazione di stampi progressivi guadagna terreno o inizia a creare problemi.
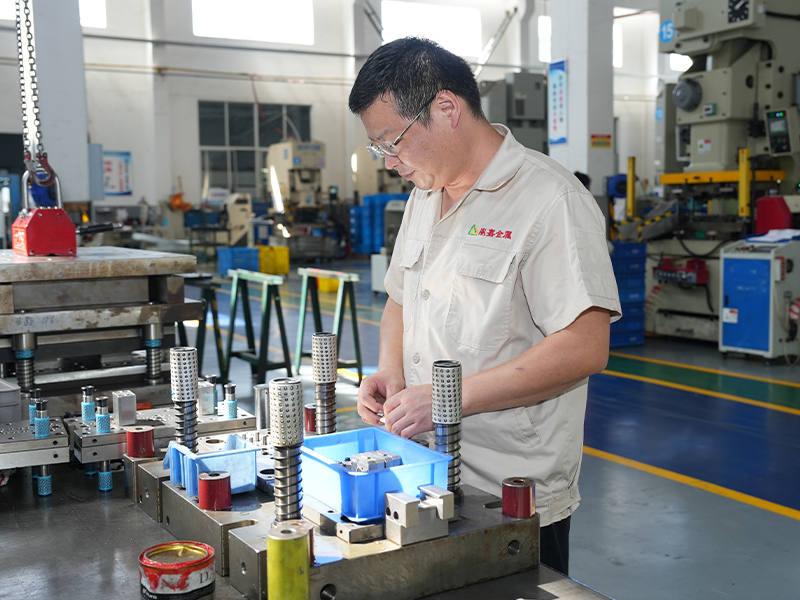
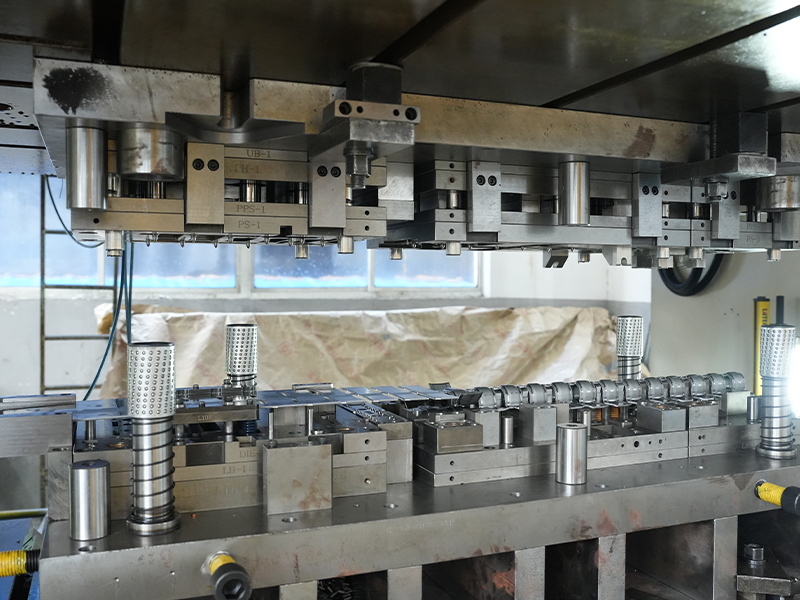
Il design progressivo dello stampo è la disposizione di più operazioni di stampaggio su un singolo set di stampi in modo che ogni corsa della pressa fornisca una parte completa. Merita molta attenzione perché la disposizione dello stampo determina la qualità di ogni parte prodotta durante la vita dell'utensile, il costo dell'utensile stesso e il tempo di consegna tra l'ordine e la produzione.
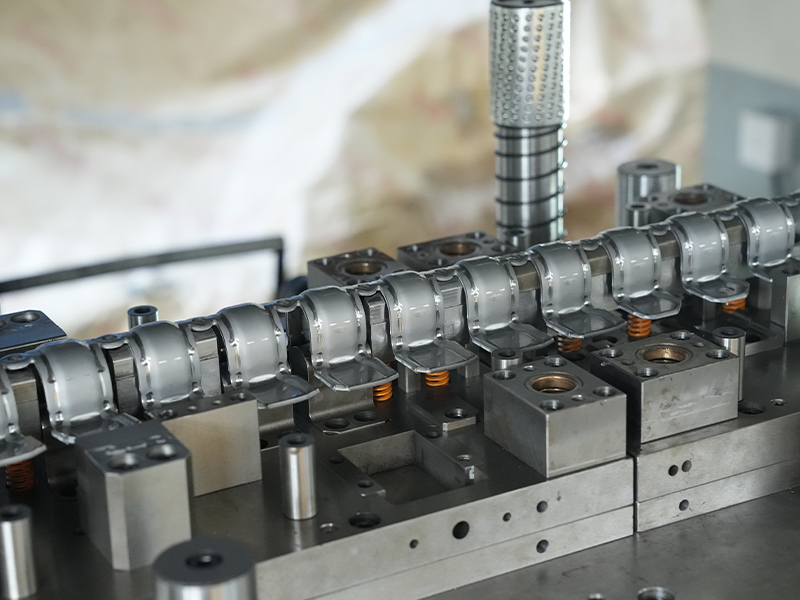
Una filiera progressiva lavora su una striscia continua di metallo. Il nastro avanza di una distanza fissa, chiamata passo o lunghezza di avanzamento, ad ogni colpo della pressa. In ciascuna stazione viene eseguita un'operazione: viene perforato un foro pilota, viene tagliato un contorno, piegata una flangia, disegnata una tazza o goffrata una caratteristica. Nella stazione finale, il pezzo finito viene separato dal nastro trasportatore che lo ha portato attraverso lo stampo.
Gli elementi principali di una progettazione di stampi progressivi sono:
La sequenza e il design del vettore non sono dettagli. Costituiscono la spina dorsale dell'intero processo, perché ogni stazione a valle dipende dal fatto che il materiale arrivi nella giusta posizione e nella giusta forma.
La progettazione progressiva dello stampo segue un flusso di lavoro ripetibile. Saltare qualsiasi passaggio di solito si manifesta in seguito come un problema sulla macchina da stampa.
Il layout della striscia è il passaggio più importante. Un layout scadente con un supporto instabile o un pilotaggio debole non può essere riparato con una migliore lavorazione; fallisce sulla macchina da stampa, a volte solo dopo che sono state realizzate migliaia di parti. Per questo motivo, i progettisti esperti di stampi dedicano più tempo alla disposizione delle strisce che a qualsiasi altra fase.
Il comportamento del materiale è il punto di partenza di ogni progettazione di stampi progressivi. I gradi più duri come l'acciaio inossidabile 304, 316 e 410 si induriscono durante la formatura, quindi lo stampo deve lasciare spazio sufficiente e talvolta includere fasi di distensione. L'alluminio e le sue leghe si formano facilmente ma tendono a deteriorarsi sulle superfici degli utensili, quindi la lubrificazione, l'acciaio per utensili lucidato e i giochi controllati sono essenziali. Le leghe di rame offrono eccellente conduttività e duttilità, ma richiedono utensili affilati per mantenere le bave lontane dalle aree di contatto elettrico. L'acciaio zincato o zincato può perdere il rivestimento in corrispondenza dei bordi tagliati, quindi il progettista deve controllare la distanza e la geometria del bordo per proteggere lo strato.
| Materiale | Parti tipiche di stampi progressivi | Considerazioni sulla progettazione |
|---|---|---|
| Acciaio inossidabile (304, 316, 410) | Staffe, guarnizioni, scudi termici | Il lavoro indurisce; necessita di generose tolleranze e talvolta di trattamenti post-stampaggio |
| Alluminio e leghe di alluminio | Dissipatori di calore, connettori per pile di ricarica | Leggero e formabile; prestare attenzione all'usura, al ritorno elastico e alla finitura superficiale |
| Rame e ottone | Connettori, perni, cappelli dei cuscinetti | Ottima formabilità; utensili affilati necessari per il controllo delle bave |
| Zinco e acciaio galvanizzato | Alloggiamenti del motore, ammortizzatori | Il rivestimento può sfaldarsi; lo spazio stretto preserva la protezione dei bordi |
An flangia in acciaio per autoveicoli è un buon esempio di una parte che sembra semplice ma dipende fortemente dalla progressione. La geometria della flangia, la disposizione dei fori e i requisiti di planarità di solito costringono il progettista a combinare stazioni di perforazione, rifilatura e formatura e lo stampo deve mantenere stabilità dimensionale su lunghi cicli di produzione.
 Fornitori di flange in acciaio per autoveicoli personalizzati, Azienda Changzhou Dingjia Metal Technology Co., Ltd. è un fornitore cinese di flange in acciaio per autoveicoli personalizzati e una società di flange in acciaio per autoveicoli,... Visualizza il prodotto →
Il passo tra le stazioni definisce la lunghezza di avanzamento e, di conseguenza, il numero di pezzi prodotti per corsa. Un passo più corto aumenta la produzione ma potrebbe lasciare spazio insufficiente per gli utensili di formatura profonda. La striscia portante deve rimanere sufficientemente resistente da spostare la parte attraverso ogni stazione, ma allo stesso tempo sufficientemente stretta da mantenere elevato l'utilizzo del materiale. Il pilotaggio è sicuro solo se i fori pilota sopravvivono fino alla stazione finale, quindi il tracciato non deve tagliarli via troppo presto. Questi compromessi sono il motivo per cui le revisioni del layout delle strisce sono importanti prima che inizino gli strumenti.
Il design moderno degli stampi progressivi mantiene normalmente le posizioni dei fori a /-0,05 mm e la planarità entro 0,1 mm per parti di piccole e medie dimensioni, ma i valori ottenibili dipendono dallo spessore del materiale, dalla larghezza della striscia, dalle dimensioni della parte e dal numero di stazioni. Nelle applicazioni con motori ad alta temperatura, a guarnizione di tenuta turbo in acciaio inox richiede massima planarità e bordi privi di bave perché qualsiasi imperfezione può compromettere la tenuta. Un progettista di stampi che comprende la funzione di ciascuna caratteristica sa quali tolleranze sono critiche e quali sono secondarie e tale conoscenza influisce direttamente sul costo degli utensili.
 Fornitori di guarnizioni di tenuta turbo in acciaio inossidabile personalizzate, azienda Changzhou Dingjia Metal Technology Co., Ltd. è un fornitore cinese di guarnizioni turbo sigillanti in acciaio inossidabile personalizzato e... Visualizza il prodotto →
Uno stampo progressivo è raramente il modo più economico per costruire un prototipo e non è la risposta giusta per ogni parte. Lo strumento stesso può costare qualche migliaio di dollari per un semplice progetto a due stazioni o ben oltre sei cifre per uno stampo complesso con molte operazioni di formatura. Gli aspetti economici di solito favoriscono uno stampo progressivo quando il volume annuale è sufficientemente elevato da consentire al basso costo per pezzo di compensare l'investimento in attrezzature.
Nei tempi previsti, la progettazione e la costruzione di un tipico stampo progressivo per uno stampaggio di piccole dimensioni richiede dalle quattro alle dieci settimane. Geometria complessa, materiali duri e tolleranze strette estendono tale finestra perché la prova e il campionamento richiedono più tempo. Pianificare almeno un ciclo di approvazioni dei campioni e verificare chi sostiene il costo delle modifiche causate dagli aggiornamenti di progettazione da parte del cliente.
I principali fattori di costo nella progettazione di stampi progressivi includono:
Anche i team esperti vedono gli stessi problemi ripetersi nella progettazione degli stampi progressivi. Riconoscere tempestivamente questi problemi riduce il rischio per l’acquirente.
La maggior parte di questi problemi condividono una causa principale: lo stampo viene progettato prima che il materiale e il processo siano pienamente compresi. Un fornitore con esperienza nella produzione di una vasta gamma di materiali può segnalare questi problemi durante il preventivo anziché durante la prova.
Il partner giusto porta più di una pressa e di una fustella. Cerca un fornitore che progetta e costruisce i propri stampi progressivi, ha la capacità di pressare per gestire la produzione internamente e può dimostrare esperienza con metalli ferrosi e non ferrosi. Un sistema di gestione della qualità aggiunge sicurezza che le fasi di attrezzaggio, campionamento e produzione siano documentate. Ancora più importante, il fornitore dovrebbe essere disposto a discutere la disposizione delle strisce, la strategia di tolleranza e la scelta del materiale prima che il preventivo venga bloccato.
Alla Changzhou Dingjia Metal Technology, lo stesso team di ingegneri che progetta lo stampo progressivo supporta anche l'assemblaggio dello stampo e la linea di stampaggio. La nostra capacità di stampaggio raggiunge le 500 tonnellate e la nostra gamma di produzione copre parti in acciaio inossidabile, ferro, acciaio per automobili, alluminio, rame e zinco. Questa struttura fa sì che la conoscenza dei materiali e il feedback sulla produzione confluiscano direttamente in ogni revisione del progetto. Per i nuovi progetti di pali per la ricarica di energia, abbiamo applicato anche approcci con stampi progressivi a componenti come Piastra termica con ventola in alluminio stampato , dove le prestazioni termiche, la planarità e la qualità della superficie sono tutte cose importanti.
 Fornitori di connettori per pile di ricarica per nuova energia con piastra termica per ventola in alluminio stampato personalizzato, Changzhou Dingjia Metal Technology Co., Ltd. è una piastra termica per ventola in alluminio stampato personalizzato in Cina Fornitori di connettori per pile di ricarica per nuova energia e ... Visualizza il prodotto →
Per prepararti per la parte successiva, consulta il nostro guida pratica ai pezzi stampati di precisione per vedere come interagiscono materiali, attrezzature e fattori di produzione. Se hai già una stampa o un modello 3D, puoi farlo contattare la squadra per discutere il layout della striscia e il piano delle attrezzature prima di impegnarsi in un investimento completo.
La progettazione progressiva degli stampi premia gli ingegneri e gli acquirenti che guardano oltre il preventivo. Il layout della striscia, la sequenza delle stazioni, la selezione dell'acciaio per utensili e la conoscenza dei materiali dietro lo stampo determinano tutti se il pezzo arriva in tempo, mantiene la sua tolleranza e rimane conveniente in termini di volume. Chiedi di vedere il layout, metti in discussione le ipotesi e scegli un partner i cui ingegneri di stampi ti parleranno prima che l'acciaio venga tagliato.
Il tuo indirizzo email non verrà pubblicato. I campi richiesti sono contrassegnati *
La nostra guarnizione per auto in acciaio inossidabile ad alta temperatura è progettata per le prestazioni nelle applicazioni automobilistiche che richiedono durata in condizioni di calore e pressi...
Vedi i dettagli
I dispositivi di fissaggio delle lavatrici Starlock in acciaio inossidabile sono componenti di sostegno specializzati progettati per contenere saldamente le parti in posizione all'interno dei ...
Vedi i dettagli
La nostra staffa in acciaio inossidabile resistente all'usura è progettata per applicazioni ad alte prestazioni in cui la durata e la resistenza sono fondamentali. Realizzata in acciaio inossi...
Vedi i dettagli
L'alloggiamento della valvola a solenoide in ferro stampato è un componente ingegnerizzato di precisione progettato per racchiudere e proteggere i sistemi di valvola del solenoide. Prodotto ut...
Vedi i dettagli
L'alloggiamento di tenuta del condensatore di ferro è un componente in metallo timbrato di precisione progettato per racchiudere e proteggere i condensatori, garantendo le loro prestazioni e a...
Vedi i dettagli
I componenti del convertitore di coppia del motore di ferro sono componenti ingegnerizzati di precisione appositamente progettati per i convertitori di coppia nei sistemi di propulsione automobilis...
Vedi i dettagli
La nostra piastra di attrito di ferro è un componente durevole di alta qualità progettato per l'uso in una varietà di sistemi meccanici che richiedono un efficiente trasferimento di energia e ...
Vedi i dettagli
La piastra per regole del sedile con sede a 65 milioni di ferro è un componente di timbrai in metallo ingegnerizzato con precisione realizzato in acciaio ad alto contenuto di carbonio (65 mn), un m...
Vedi i dettagli
La nostra copertura di silenzio in alluminio di ferro è una soluzione durevole ad alte prestazioni progettata per ridurre efficacemente il rumore e le vibrazioni in una vasta gamma di applicazioni ...
Vedi i dettagli
La nostra gabbia per cuscinetti a parete sottile in rame è un componente essenziale progettato per l'uso in cuscinetti di precisione, offrendo durata e prestazioni efficienti in varie applicaz...
Vedi i dettagli
Il perno della valvola della pompa dell'acqua argentata in argento in rame è un componente ad alte prestazioni e ingegnerizzato di precisione progettato per la funzionalità nelle valvole del s...
Vedi i dettagli
I nostri alloggi per motori a fogli zincati offrono una solida protezione e longevità per una vasta gamma di motori elettrici utilizzati in vari settori. Realizzato in acciaio zincato di alta quali...
Vedi i dettagliDettagli di contatto
Address: No.6 Qiasheng North Road, Caoqiao Industrial Park, Città di Xueyan, distretto di Wujin, Città di Changzhou, provincia di Jiangsu
TEL: 86-15050692548
Se sei interessato ai nostri prodotti, consultaci
 Produttori di timbri in metallo ferroso e non ferroso